Wie wird Sperrholz hergestellt? Ein vollständiger Leitfaden
Von Baumstämmen zu starken Platten
Haben Sie sich schon einmal eine Sperrholzplatte angesehen und sich gefragt, wie die Hersteller sie so stark machen? Sie sieht wie ein gewöhnliches Stück Holz aus, doch ihre Struktur erzählt eine andere Geschichte. Sperrholz vereint mehrere dünne Holzschichten zu einer einzigen technischen Platte. Jede Schicht spielt eine wichtige Rolle für Festigkeit, Stabilität und Haltbarkeit.
Bei Shandong Shine Machinery schätzen wir jeden Schritt hinter hochwertigen Holzprodukten. Der Herstellungsprozess von Sperrholz erfordert eine sorgfältige Materialauswahl, eine präzise Verarbeitung und zuverlässige Produktionsanlagen. Vom ersten Baumstamm bis zur fertigen Platte müssen Hersteller jedes Detail kontrollieren. Lassen Sie uns erkunden, wie Sperrholz hergestellt wird und warum die Vorbereitung des Furniers so wichtig ist.
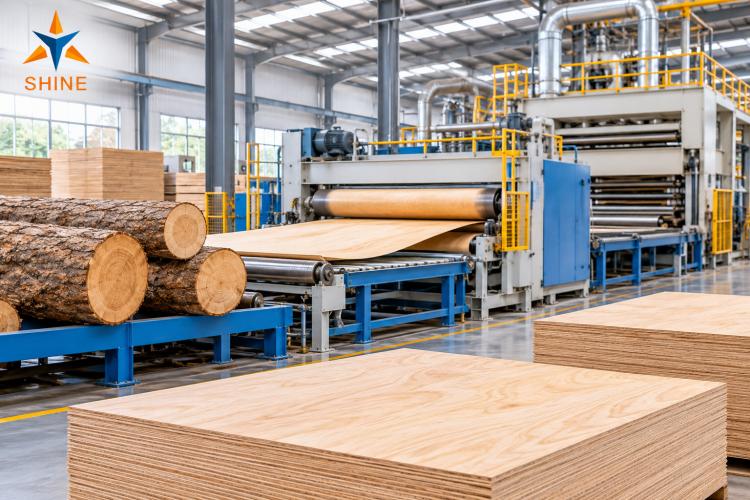
1. Auswahl und Vorbereitung der Baumstämme
Jede Sperrholzplatte beginnt mit geeignetem Holz. Die Hersteller wählen die Stämme nach Holzart, Durchmesser, Länge, Geradheit und Qualität aus. Häufige Wahlmöglichkeiten sind Pappel, Birke, Kiefer, Eukalyptus und andere Hartholz- oder Weichholzarten. Jede Holzart bietet unterschiedliche Eigenschaften, daher passen die Hersteller den Rohstoff an die endgültige Anwendung an.
Sortierung und Prüfung der Stämme
Zunächst prüfen Arbeiter oder automatisierte Systeme die eingehenden Stämme. Sie entfernen ungeeignete Materialien und trennen die Stämme nach Größe und Holzart. Dieser Schritt trägt dazu bei, eine gleichbleibende Produktionsqualität zu gewährleisten.
Wichtige Prüffaktoren sind:
Durchmesser: Bestimmt, wie viel nutzbares Furnier ein Stamm liefern kann.
Länge: Muss mit der Schälausrüstung und den Zielabmessungen der Platte übereinstimmen.
Holzart: Beeinflusst Festigkeit, Gewicht, Farbe und Aussehen.
Oberflächenbeschaffenheit:Übermäßige Risse, Fäulnis und andere Defekte reduzieren das nutzbare Material.
Feuchtigkeitszustand:Beeinflusst die Stammkonditionierung und das anschließende Schälen.
Entrindung und Zuschnitt
Als Nächstes entfernt eine Entrindungsmaschine die Rinde von jedem Stamm. Die Rinde enthält Schmutz, Steine und andere Materialien, die Schneidwerkzeuge beschädigen können. Nach dem Entrinden schneiden die Arbeiter die Stämme auf geeignete Längen. Die Hersteller nennen diese vorbereiteten Abschnitte Schälblöcke.
Konditionierung der Stämme
Vor dem Schälen erwärmen die Hersteller die Blöcke häufig mit heißem Wasser oder Dampf. Diese Behandlung erweicht das Holz und verbessert die Schneidbedingungen. Sie hilft der Schälmaschine außerdem, ein glatteres und gleichmäßigeres Furnier zu erzeugen.
Die erforderliche Konditionierungszeit hängt von der Holzart, dem Blockdurchmesser, der Anfangstemperatur und der Erwärmungsmethode ab. Eine ordnungsgemäße Konditionierung verringert den Schneidwiderstand und hilft, Oberflächenfehler zu begrenzen. Eine übermäßige Erwärmung kann jedoch die Furnierqualität beeinträchtigen, daher benötigen die Hersteller geeignete Prozesseinstellungen.
2. Schälen von Stämmen zu dünnen Furnierblättern
Nach der Konditionierung werden die Schälblöcke zu einer Rotations-Furnierschälmaschine transportiert. Diese Maschine verwandelt einen massiven Stamm in ein durchgehendes Blatt aus dünnem Holz. Der Vorgang ähnelt dem Abrollen einer riesigen Papierrolle, nur dass das Material von einem echten Baum stammt.
Wie funktioniert das rotative Furnierschälen?
Die Maschine dreht den Stamm gegen ein scharfes Schneidmesser. Währenddessen trägt das Messer allmählich eine durchgehende Schicht von der Stammoberfläche ab. Ein Andruckbalken stützt das Holz während des Schneidens und hilft, die Furnierdicke zu kontrollieren.
Der Schälprozess folgt im Allgemeinen diesen Schritten:
Die Bediener laden den vorbereiteten Block und zentrieren ihn.
Die Maschine fixiert den Block und beginnt mit der Rotation.
Ein scharfes Messer schneidet in die rotierende Holzoberfläche.
Das durchgehende Furnierband bewegt sich entlang eines Förderers.
Eine Abschneidemaschine schneidet das Band auf verwendbare Maße.
Je nach Produkt können Hersteller die Furnierdicke anpassen. Viele Sperrholzanwendungen verwenden Furniere mit einer Dicke von etwa 1–3 mm. Die Herstellung von Dekorfurnier kann dünneres Material erfordern.
Warum ist die Furnierdicke wichtig?
Die Dicke beeinflusst die Festigkeit, das Gewicht, das Aussehen und die Produktionseffizienz der Platte. Ungleichmäßige Dicken können beim Trocknen und Pressen Probleme verursachen. Daher müssen die Hersteller eine präzise Messerpositionierung und eine stabile Zuführung gewährleisten.
Ein hochwertiges Furnierblatt sollte eine relativ gleichmäßige Dicke und eine saubere Oberfläche aufweisen. Es sollte außerdem möglichst wenige Risse, Löcher und ernsthafte Defekte enthalten.
3. Zuschneiden und Sortieren von Grünfurnier
Frisch geschältes Furnier enthält beträchtliche Feuchtigkeit. Die Hersteller bezeichnen dieses Material als Grünfurnier. Vor dem Trocknen müssen sie es auf geeignete Größen zuschneiden und ungeeignete Abschnitte entfernen.
Furnierzuschnitt
Hochgeschwindigkeits-Zuschneidemaschinen schneiden kontinuierliche Furnierbänder auf die erforderlichen Längen und Breiten. Die Bediener können die Schnittmaße entsprechend den Sperrholz-Spezifikationen anpassen. Die Maschine entfernt außerdem bestimmte beschädigte Abschnitte und offensichtliche Defekte.
Präzises Beschneiden verbessert die Materialausnutzung. Es bereitet das Furnier außerdem auf einen reibungslosen Transport durch das Trocknungssystem vor.
Sortierung von grünem Furnier
Nach dem Beschneiden sortieren die Hersteller das Furnier nach Qualität und Verwendungszweck. Stücke besserer Qualität werden oft zu Deck- oder Rückschichtfurnieren. Geringere Qualitäten können als Kernmaterial dienen.
Typische Kriterien für die Sortierung sind:
Äste und Löcher
Risse und Spalten
Gleichmäßigkeit der Dicke
Glattheit der Oberfläche
Verfärbungen des Holzes
Gesamtabmessungen der Platte
Eine gute Sortierung hilft Herstellern, Rohstoffe effizient zu nutzen. Sie reduziert außerdem unnötigen Abfall in späteren Produktionsphasen.
4. Das Trocknen des Furniers: Eine kritische Produktionsphase
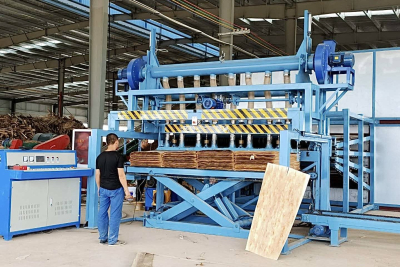
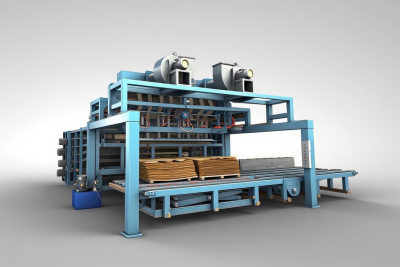
Hier kommt eine der wichtigsten Phasen: die Furniertrocknung. Frisches Furnier enthält zu viel Wasser für eine zuverlässige Klebeverbindung. Hersteller müssen seinen Feuchtigkeitsgehalt vor dem Auftragen des Leims reduzieren.
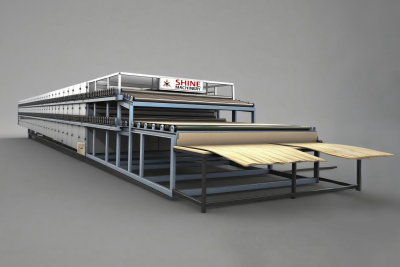
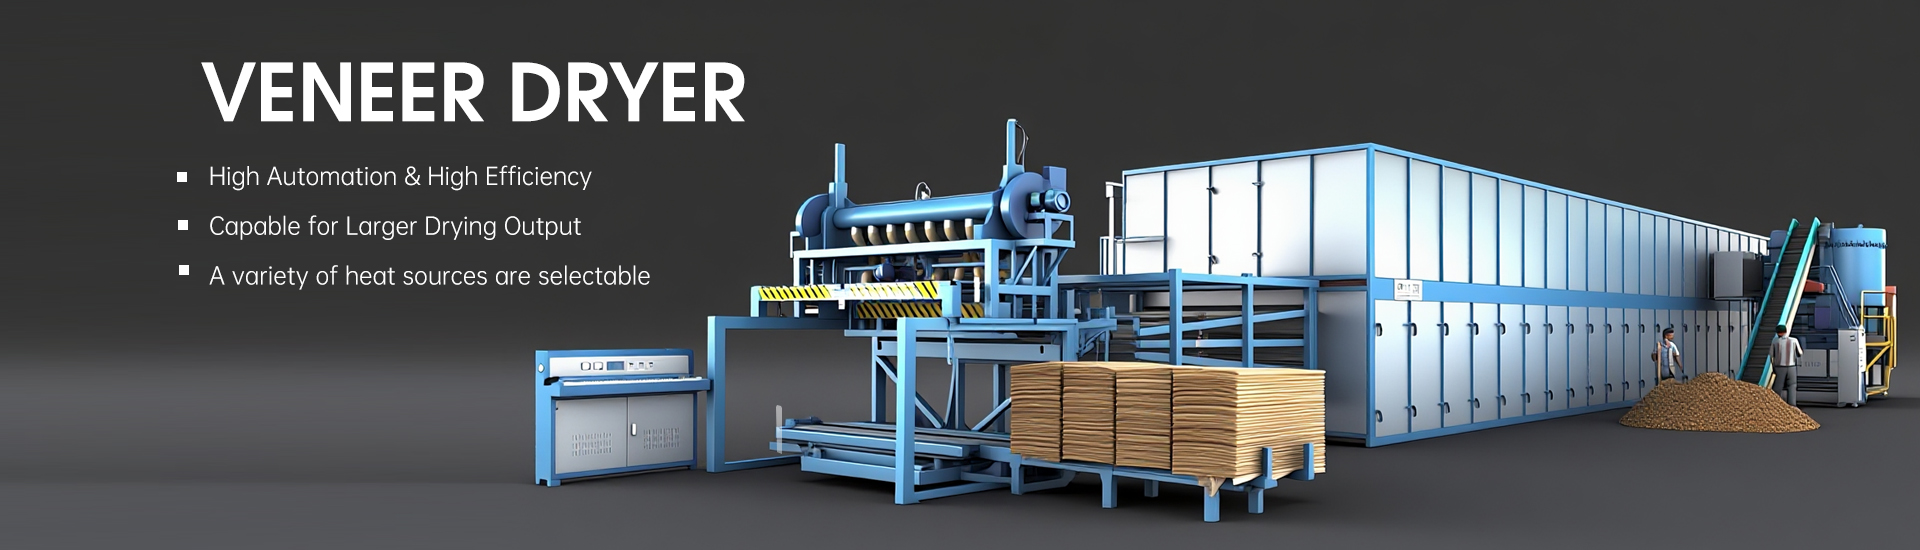
Hier kommt eine zuverlässige Furniertrocknerwird unerlässlich. Er entfernt überschüssige Feuchtigkeit und bewahrt dabei die nutzbare Form und Qualität des Furniers. Eine gute Trocknung unterstützt außerdem eine stabile Produktion und eine gleichbleibende Sperrholzleistung.
Warum müssen Hersteller Furnier trocknen?
Übermäßige Feuchtigkeit verursacht mehrere Produktionsprobleme. Sie kann die Haftung des Klebstoffs beeinträchtigen und das Risiko dampfbedingter Defekte beim Pressen erhöhen. Ungleichmäßige Feuchtigkeit kann zudem zu Maßinstabilität führen.
Eine ordnungsgemäße Trocknung hilft Herstellern, Folgendes zu erreichen:
Gleichmäßigere Klebstoffhaftung
Bessere Maßstabilität
Geringeres Risiko von Blasenbildung und Delaminierung
Besser vorhersagbare Ergebnisse beim Heißpressen
Verbesserte Qualität der fertigen Platten
Wie funktioniert ein Furniertrockner?
Industrielle Furniertrockner verwenden üblicherweise erwärmte Luft und mechanische Fördersysteme. Rollen oder andere Fördervorrichtungen bewegen die Furnierblätter durch verschiedene Trocknungszonen. Ventilatoren zirkulieren heiße Luft über die Furnieroberflächen.
Der Trocknungsprozess umfasst mehrere wichtige Parameter:
Parameter |
Typische Überlegung |
Eingangsfeuchtigkeit |
Abhängig von der Holzart und den Schälbedingungen |
Ziel-Feuchtigkeitsgehalt |
Häufig etwa 2–10 %, je nach Verfahren |
Trocknungstemperatur |
Üblicherweise etwa 90–160 °C bei konventionellen Verfahren |
Luftzirkulation |
Muss eine gleichmäßige Wärmeverteilung gewährleisten |
Vorschubgeschwindigkeit |
Bestimmt die Verweilzeit |
Furnierdicke |
Beeinflusst Trocknungszeit und Wärmeübertragung |
Diese Werte dienen als allgemeine Orientierung, nicht als universelle Einstellungen. Die tatsächlichen Werte hängen von Holzart, Dicke, Klebstoffanforderungen und Trocknerausführung ab.
Warum ist die Trocknungsqualität so wichtig?
Stellen Sie sich zwei Furnierblätter vor, die in die Leimauftragsphase gelangen. Eines hat eine gleichmäßige Feuchtigkeit, während das andere nasse und übertrocknete Bereiche aufweist. Sie können sich beim Verkleben und Pressen sehr unterschiedlich verhalten.
Ungleichmäßige Trocknung kann Risse, Verwerfungen, Sprödigkeit und eine ungleichmäßige Verklebung verursachen. Übermäßige Feuchtigkeit kann zudem Dampfdruck im Inneren der Platte erzeugen. Daher sollten Hersteller den Feuchtigkeitsgehalt überwachen und die Betriebsbedingungen regelmäßig anpassen.
Bei Shandong Shine Machinery sind wir der Überzeugung, dass der Trocknung besondere Aufmerksamkeit gebührt. Eine gut konzipierte Trocknungslinie hilft Herstellern, die Materialkonsistenz und die Produktionseffizienz zu verbessern. Sie schafft außerdem eine stärkere Grundlage für die nachfolgende Sperrholzverarbeitung.
5. Furnierprüfung und -reparatur
Nach der Trocknung prüfen die Hersteller das Furnier erneut. Die Trocknung kann Defekte sichtbar machen, die im feuchten Material nur schwer zu erkennen waren. Arbeiter oder automatisierte Prüfsysteme kontrollieren Feuchtigkeit, Abmessungen und Oberflächenbeschaffenheit.
Reparatur und Zusammensetzung von Furnier
Kleine Defekte bedeuten nicht immer, dass Hersteller ein ganzes Blatt verwerfen müssen. Je nach Produkt können sie Löcher ausbessern und beschädigte Bereiche entfernen. Sie können kleinere Stücke auch durch Furnierspleißen verbinden.
Hersteller können mehrere Arbeitsschritte durchführen:
Beschädigte Kanten entfernen.
Kleine Löcher und Öffnungen ausbessern.
Schmale Stücke zu größeren Blättern verbinden.
Dicke und Abmessungen prüfen.
Furnier nach seiner endgültigen Verwendung sortieren.
Diese Stufe verbessert die nutzbare Materialausbeute. Sie trägt außerdem dazu bei, gleichmäßigere Schichten für die Plattenmontage zu schaffen.
6. Auftragen von Klebstoff auf das Furnier
Nun sind die Furnierblätter bereit für das Auftragen des Klebstoffs. Der Leim verbindet die einzelnen Schichten und ermöglicht es ihnen, eine starke Platte zu bilden. Hersteller wählen Klebstoffe entsprechend dem vorgesehenen Verwendungszweck des Sperrholzes aus.
Übliche Klebstoffsysteme sind:
Harnstoff-Formaldehyd (UF): Häufig verwendet für viele Innenanwendungen.
Phenol-Formaldehyd (PF): Häufig verwendet für Sperrholz für tragende und Außenanwendungen.
Melaminmodifizierte Klebstoffe: Werden in bestimmten Produkten verwendet, die eine verbesserte Feuchtigkeitsbeständigkeit erfordern.
Andere spezialisierte Harze: Ausgewählt für besondere Leistungsanforderungen.
Wie tragen Hersteller Klebstoff auf?
Walzenstreichmaschinen bieten eine gängige Methode zum Auftragen von Klebstoff. Die Maschine verteilt den Klebstoff mit einer kontrollierten Rate über die Furnieroberfläche. Einige Produktionslinien verwenden auch Sprühverfahren oder andere spezialisierte Auftragssysteme.
Die Leimmenge ist von großer Bedeutung. Zu wenig Klebstoff kann die Verklebung schwächen. Zu viel Leim kann die Kosten erhöhen und Probleme beim Pressen verursachen.
Hersteller müssen außerdem die Viskosität des Klebstoffs, die Temperatur, die offene Montagezeit und die Gleichmäßigkeit des Auftrags berücksichtigen. Diese Faktoren beeinflussen die endgültige Verklebungsleistung.
7. Anordnen der Furniere und Formen der Platte
Nach dem Leimauftrag ordnen Arbeitskräfte oder automatisierte Systeme die Furniere zu einer Platte an. Hersteller nennen diesen Vorgang Lay-up oder Sperrholzmontage. Die Anordnung bestimmt einen Großteil des strukturellen Verhaltens der fertigen Platte.
Warum kreuzen sich die Furnierlagen?
Das entscheidende Merkmal von Sperrholz ist die Kreuzverleimung. Hersteller ordnen benachbarte Furnierlagen in der Regel so an, dass ihre Holzfasern senkrecht zueinander verlaufen.
Betrachten wir zum Beispiel eine fünfschichtige Platte:
Erste Lage: Die Faser verläuft horizontal.
Zweite Lage: Die Faser verläuft vertikal.
Dritte Lage: Die Faser verläuft horizontal.
Vierte Schicht: Die Maserung verläuft vertikal.
Fünfte Schicht: Die Maserung verläuft horizontal.
Diese Anordnung hilft, die Festigkeit in verschiedene Richtungen auszugleichen. Sie reduziert außerdem die Maßbewegung im Vergleich zu einer einzelnen Massivholzschicht.
Viele herkömmliche Sperrholzplatten verwenden eine ungerade Anzahl von Furnierlagen. Hersteller können jedoch unterschiedliche Konstruktionen entwerfen, um spezifische Anforderungen zu erfüllen.
Verschiedene Sperrholzstrukturen aufbauen
Die Anzahl, Dicke und Qualität der Furnierlagen bestimmen den Plattenaufbau. Übliche Konfigurationen umfassen:
Aufbau |
Typische Anwendung |
3-lagig |
Leichte Platten und Möbel |
5-lagig |
Allgemeine Möbel- und Innenraumanwendungen |
7-lagig |
Stärkere Möbel- und Strukturanwendungen |
9-lagig oder mehr |
Spezialisierte industrielle und Schwerlastanwendungen |
Dies sind gängige Beispiele und keine festen Branchenregeln. Hersteller passen den Aufbau an Dicke, Festigkeit und Kundenspezifikationen an.
8. Kaltvorpressen und Heißpressen
Sobald die Hersteller das Legen abgeschlossen haben, überführen sie die lose Anordnung in den Pressbereich. Die Presse verwandelt die gestapelten Furnierschichten in eine gebundene Platte. Diese Phase entscheidet darüber, ob die einzelnen Blätter zu einem stabilen Produkt werden.
Kaltvorpressen
Einige Produktionslinien verwenden eine Kaltvorpresse vor dem Heißpressen. Sie übt Druck ohne den eigentlichen Erwärmungsprozess aus. Dieser Schritt verdichtet die Furnieranordnung und verbessert die Handhabungsstabilität.
Das Vorpressen hilft auch, die Plattenanordnung während des Transfers aufrechtzuerhalten. Nicht jede Fabrik verwendet denselben Prozess, da sich die Ausstattungskonfigurationen unterscheiden.
Heißpressen
Die Heißpresse übt gleichzeitig Wärme und Druck aus. Die Wärme aktiviert den Klebstoff, während der Druck die Furnierschichten in engen Kontakt bringt.
Typische Betriebsbedingungen variieren erheblich:
Temperatur: Oft etwa 100–180 °C, je nach Verfahren.
Druck: Abhängig von Plattenaufbau, Dichte und Klebstoff.
Presszeit: Ändert sich mit Dicke, Harz und Ausstattung.
Plattenstärke: Beeinflusst die erforderliche Erwärmungs- und Aushärtungszeit.
Hersteller müssen diese Parameter sorgfältig gegeneinander abwägen. Unzureichendes Pressen kann zu schwacher Bindung oder Delaminierung führen. Übermäßige Hitze oder übermäßiger Druck kann das Holz beschädigen oder andere Defekte verursachen.
Wir betrachten das Heißpressen als einen der anspruchsvollsten Schritte in der Sperrholzproduktion. Gute Ergebnisse erfordern eine gleichbleibende Furniervorbereitung, eine präzise Leimauftragung und eine zuverlässige Pressensteuerung.
9. Besäumen, Schleifen und Oberflächenveredelung
Nach dem Heißpressen müssen die Platten fertiggestellt werden. Ihre Kanten können überschüssiges Furnier oder unregelmäßige Abschnitte aufweisen. Hersteller verwenden Besäumsägen, um genaue Abmessungen zu erreichen.
Plattenschleifen
Schleifmaschinen glätten die Plattenoberflächen und verbessern die Dickengleichmäßigkeit. Hersteller können je nach Produktanforderungen unterschiedliche Schleifstufen wählen. Einige Produkte erhalten zusätzliche Oberflächenbehandlungen oder dekorative Auflagen.
Zu den Veredelungsarbeiten können gehören:
Kantenbesäumen
Oberflächenschleifen
Dickenkalibrierung
Oberflächenprüfung
Aufbringen von Dekorfurnier
Schutzbeschichtung oder Deckschicht
Der genaue Prozess hängt vom Endprodukt ab. Bau-Sperrholz, Möbel-Sperrholz und Dekorplatten erfordern nicht immer identische Oberflächenbehandlungen.
10. Qualitätsprüfung und Verpackung
Vor dem Versand prüfen die Hersteller die fertigen Sperrholzplatten. Sie kontrollieren Abmessungen, Dicke, Oberflächenqualität, Verklebung und andere relevante Eigenschaften. Einige Hersteller führen auch mechanische Tests und Feuchtigkeitsbeständigkeitstests durch.
Wichtige Qualitätsparameter für Sperrholz
Prüfpunkt |
Was Hersteller prüfen |
Länge und Breite |
Maßgenauigkeit |
Dicke |
Konsistenz über das gesamte Paneel |
Feuchtigkeitsgehalt |
Einhaltung der Produktanforderungen |
Verbundfestigkeit |
Haftungsleistung |
Oberflächenqualität |
Risse, Löcher und sichtbare Defekte |
Ebenheit |
Verwerfung und Verformung des Paneels |
Formaldehydemissionen |
Einhaltung der geltenden Normen |
Die Prüfanforderungen variieren je nach Produktgüte und Zielmarkt. Hersteller können Normen wie EN 314, EN 636 oder relevante nationale Spezifikationen befolgen.
Nach der Prüfung sortieren und stapeln die Arbeiter die qualifizierten Platten. Sie schützen die Oberflächen und Kanten vor der Verpackung. Schließlich bereitet die Fabrik die Produkte für die Lagerung und den Transport vor.
11. Welche Arten von Sperrholz können Hersteller produzieren?
Unterschiedliche Produktionsanforderungen führen zu unterschiedlichen Sperrholzprodukten. Hersteller passen Holzarten, Furnierdicken, Klebstofftypen und Plattenstrukturen an die Kundenbedürfnisse an.
Gängige Sperrholzkategorien sind:
Sperrholz aus Nadelholz
Sperrholz aus Nadelholz verwendet Holzarten wie Kiefer und Tanne. Hersteller produzieren es üblicherweise für Bau, Dachdeckung, Wandverkleidung und Fußböden.
Sperrholz aus Laubholz
Sperrholz aus Laubholz verwendet Holzarten wie Birke, Pappel, Eiche und Ahorn. Es dient häufig der Möbelherstellung, Schränken, Türen und Innenausstattung.
Marines Sperrholz
Sperrholz für den Marinebereich verwendet geeignete Furniere und feuchtigkeitsbeständige Verklebungssysteme. Hersteller konzipieren es für anspruchsvolle Anwendungen mit Feuchtigkeitseinwirkung. Käufer sollten jedoch die geltenden Normen und Zertifizierungen für Marine-Sperrholz prüfen.
Film-Faced-Sperrholz
Film-Faced-Sperrholz verfügt über eine schützende Oberflächenfolie. Bauunternehmen verwenden es häufig für Betonschalungen. Die Folie schützt die Plattenoberfläche und ermöglicht bei ordnungsgemäßer Pflege eine wiederholte Verwendung.
Dekoratives Sperrholz
Dekoratives Sperrholz verwendet ansprechende Deckfurniere oder Oberflächenbehandlungen. Es bietet sowohl strukturelle Funktionen als auch visuelle Attraktivität. Möbelfabriken und Innenarchitekten wählen dieses Produkt häufig.
12. Wie beeinflusst die Furniertrocknung die Sperrholzqualität?
Wir haben den gesamten Herstellungsprozess besprochen. Eine Frage verdient jedoch mehr Aufmerksamkeit: Warum hat die Furniertrocknung einen so erheblichen Einfluss auf das fertige Sperrholz?
Die Antwort umfasst mehrere miteinander verbundene Produktionsfaktoren.
Erstens beeinflusst die Feuchtigkeitskonsistenz die Verklebung. Klebstoffe benötigen geeignete Furnierbedingungen, um zuverlässige Verbindungen zu entwickeln. Große Feuchtigkeitsschwankungen können zu inkonsistenten Ergebnissen führen.
Zweitens beeinflusst die Trocknung die Maßhaltigkeit. Holz ändert auf natürliche Weise seine Abmessungen, wenn sich sein Feuchtigkeitsgehalt ändert. Eine ordnungsgemäße Trocknung hilft Herstellern, dieses Verhalten vor der Montage zu kontrollieren.
Drittens beeinflusst die Trocknung die Produktionseffizienz. Schlecht getrocknetes Furnier kann die Fehlerquote erhöhen und die nachfolgende Verarbeitung unterbrechen. Eine gleichmäßige Trocknung trägt dazu bei, einen reibungsloseren Produktionsablauf aufrechtzuerhalten.
Schließlich beeinflusst die Trocknung die Materialausnutzung. Übermäßige Trocknung kann das Furnier spröde machen und die Rissbildung erhöhen. Unzureichende Trocknung kann zu Problemen beim Verkleben und Pressen führen.
Aus diesen Gründen sollten Hersteller Trocknungsanlagen als wichtigen Teil ihrer gesamten Produktionsstrategie betrachten. Eine geeignete Furniertrockner trägt zur Verbesserung der Prozesskontrolle bei und unterstützt eine gleichbleibende Furnierqualität.
Fazit: Qualität beginnt mit jeder Schicht
Wie wird also Sperrholz hergestellt? Der Prozess beginnt mit sorgfältig ausgewählten Stämmen und endet mit fertigen Platten, die für verschiedene Anwendungen bereit sind. Zwischen diesen Phasen müssen die Hersteller das Schälen, Beschneiden, Trocknen, Verleimen, Legen, Pressen und Veredeln bewältigen.
Jeder Vorgang trägt zum Endergebnis bei. Wir sind jedoch der Meinung, dass die Furniervorbereitung besondere Aufmerksamkeit verdient. Gleichmäßige Dicke, geeigneter Feuchtigkeitsgehalt und zuverlässige Trocknungsbedingungen schaffen eine solide Grundlage für hochwertiges Sperrholz.
Bei Shandong Shine Machinery verstehen wir die Bedeutung einer effizienten Furniertrocknung in der modernen Sperrholzproduktion. Unser Fokus liegt darauf, Herstellern zu helfen, die Trocknungskonsistenz, die Produktionseffizienz und die Produktqualität zu verbessern. Schließlich beginnt selbst die stärkste Sperrholzplatte mit gut vorbereitetem Furnier.
Wenn Sie eine neue Sperrholzproduktionslinie planen oder vorhandene Anlagen aufrüsten, ist die Wahl einer geeigneten Trocknungstechnologie eine lohnende Investition.