Wie man die Schrumpfung von Furnier reduziert: 7 bewährte Methoden
Furnierholz wirkt schlicht, doch seine Trocknung erfordert eine sorgfältige Kontrolle. Eine kleine Veränderung der Feuchtigkeit kann seine Größe, Form und Qualität beeinflussen. Übermäßiges Schrumpfen kann zudem Risse, Falten und Produktionsabfall verursachen. Für Sperrholzhersteller können diese Probleme die Betriebskosten schnell erhöhen.
Bei Shandong Shine Machinery verstehen wir diese Produktionsherausforderungen. Wir konzentrieren uns auf praktische Trocknungslösungen, die Herstellern helfen, die Plattenqualität zu verbessern. In diesem Leitfaden erläutern wir die Hauptursachen der Furnierschwindung und sieben Möglichkeiten, sie zu reduzieren. Außerdem besprechen wir, wie moderne Trocknungsanlagen eine stabile Produktion unterstützen.
1. Was verursacht die Schwindung von Furnier?
Bevor wir Lösungen besprechen, sollten wir verstehen, warum Furnier schrumpft. Holz enthält Wasser in seinen Zellwänden und Hohlräumen. Während der Trocknung gibt das Holz Feuchtigkeit ab und verändert allmählich seine Abmessungen. Dieser natürliche Prozess führt zu Dimensionsänderungen, insbesondere wenn der Feuchtigkeitsgehalt unter den Fasersättigungspunkt fällt.
Allerdings schrumpft nicht jedes Furnierblatt im gleichen Maße. Holzart, Dicke, Ausgangsfeuchtigkeit und Trocknungsbedingungen beeinflussen das Ergebnis. Eine schlechte Prozesskontrolle kann die normale Schwindung verschlimmern. Daher müssen Hersteller die Hauptursachen ermitteln, bevor sie ihre Produktionslinien anpassen.
1.1 Natürliche Veränderungen in der Holzstruktur
Holz dehnt sich auf natürliche Weise aus und zieht sich zusammen, wenn sich sein Feuchtigkeitsgehalt ändert. Wenn Holz unterhalb des Fasersättigungspunkts gebundenes Wasser verliert, ziehen sich seine Zellwände zusammen. Dieser Prozess verursacht die Schwindung des Holzes während der Trocknung. Verschiedene Holzarten zeigen zudem unterschiedliche Schwindungseigenschaften.
Beispielsweise können sich dichte Hartholzarten anders verhalten als leichtere Weichhölzer. Die Faserrichtung beeinflusst ebenfalls die Dimensionsänderungen. Bei Massivholz übersteigt die tangentiale Schwindung in der Regel die radiale Schwindung. Obwohl Furnier eine andere Struktur als dickes Schnittholz aufweist, sind seine ursprünglichen Holzeigenschaften nach wie vor von Bedeutung.
1.2 Übermäßige Schwankungen der Anfangsfeuchte
Frisch geschältes Furnier enthält oft eine große Menge Wasser. Allerdings können verschiedene Blätter unterschiedliche Ausgangsfeuchtewerte aufweisen. Splintholz, Kernholz und verschiedene Stammabschnitte können erhebliche Unterschiede zeigen. Diese Unterschiede machen den Furniertrocknungsprozess schwieriger zu kontrollieren.
Wenn eine Charge sowohl nasse als auch relativ trockene Blätter enthält, können Probleme entstehen. Die nasseren Blätter benötigen mehr Trocknungszeit. Währenddessen können dünnere oder trockenere Blätter zu schnell Feuchtigkeit verlieren. Diese Situation erhöht das Risiko einer ungleichmäßigen Furniertrocknung und einer inkonsistenten Produktqualität.
1.3 Ungeeignete Trocknungsbedingungen
Hohe Temperaturen führen nicht automatisch zu besseren Trocknungsergebnissen. Übermäßige Hitze kann Oberflächenfeuchtigkeit zu schnell entfernen. Gleichzeitig benötigt innere Feuchtigkeit möglicherweise mehr Zeit, um zu entweichen. Dieses Ungleichgewicht kann Trocknungsspannungen und andere Trocknungsfehler bei Furnier verursachen.
Unzureichender Luftstrom schafft ein weiteres Problem. Einige Bereiche erhalten genügend heiße Luft, während andere relativ kühl bleiben. Folglich können verschiedene Blätter unterschiedliche Endfeuchtigkeitswerte erreichen. Eine gute Trocknungssteuerung muss Temperatur, Luftfeuchtigkeit, Luftstrom und Vorschubgeschwindigkeit ausbalancieren.
2. Sieben effektive Methoden zur Reduzierung des Furnierschwunds
Hersteller können die natürliche Schwindung von Holz nicht vollständig beseitigen. Sie können jedoch übermäßige Dimensionsänderungen durch besseres Produktionsmanagement reduzieren. Hier sind sieben praktische Methoden, die wir Furnierherstellern empfehlen.
2.1 Kontrolle des anfänglichen Feuchtigkeitsgehalts von Furnier
Eine gute Trocknung beginnt, bevor das Furnier in den Trockner gelangt. Hersteller sollten den Anfangsfeuchtegehalt frischer Blätter prüfen. Ein zuverlässiges Feuchtemessgerät hilft den Bedienern, erhebliche Unterschiede zwischen den Chargen zu erkennen. Dieser einfache Schritt bietet einen nützlichen Ausgangspunkt für Prozessanpassungen.
Wir empfehlen, Furnier nach mehreren Faktoren zu sortieren:
Holzart und Dichte.
Blattdicke und Abmessungen.
Anfangsfeuchtegehalt.
Eigenschaften von Splint- und Kernholz.
Sichtbare Risse, Äste und andere Defekte.
Gleichmäßige Chargen erleichtern die Steuerung des Trocknungsprozesses. Sie helfen den Bedienern auch, geeignete Trocknungsparameter auszuwählen. Denken Sie daran: Ein Trockner kann nicht jedes Problem in der Rohmaterialvorbereitung ausgleichen.
2.2 Die richtige Trocknungstemperatur für Furnier einstellen
Die Temperatur beeinflusst direkt, wie schnell das Furnier Feuchtigkeit abgibt. Die richtige Einstellung hängt jedoch von mehreren Produktionsbedingungen ab. Dazu gehören Holzart, Dicke, Anfangsfeuchte und Anlagenausführung.
Eine übermäßig hohe Trocknungstemperatur für Furnier kann die Oberflächentrocknung beschleunigen. Sie kann auch Feuchtigkeitsgradienten und unnötige Trocknungsspannungen erzeugen. Andererseits können zu niedrige Temperaturen die Produktionszeit verlängern.
Wir empfehlen, durch Produktionstests einen geeigneten Temperaturplan zu entwickeln. Bediener sollten nach Möglichkeit auch die tatsächliche Furniertemperatur überwachen. Verlassen Sie sich nicht nur auf die Anzeige des Trockners. Das Ziel ist eine stabile Feuchtigkeitsabfuhr, nicht einfach das Erreichen der höchstmöglichen Temperatur.
2.3 Anpassung der Furniertrocknungsgeschwindigkeit
Die Trocknungsgeschwindigkeit spielt eine wichtige Rolle für die Maßhaltigkeit. Wenn Furnier zu schnell Feuchtigkeit verliert, kann seine Oberfläche vor seinen inneren Schichten trocknen. Dieser Zustand kann eine ungleichmäßige Feuchtigkeitsverteilung und innere Spannungen erzeugen.
Die Zufuhrgeschwindigkeit sollte den tatsächlichen Trocknungsanforderungen entsprechen. Dickere Furniere benötigen in der Regel mehr Trocknungszeit als dünnere Furniere. Unterschiedliche Holzarten können ebenfalls unterschiedliche Einstellungen erfordern. Daher sollten Bediener die Fördergeschwindigkeit an die realen Produktionsbedingungen anpassen.
Berücksichtigen Sie diese praktischen Prüfungen:
Vergleichen Sie die Dicke der eingehenden Furniere.
Überwachen Sie die Feuchtigkeitswerte am Trocknerausgang.
Prüfen Sie auf übermäßige Oberflächentrocknung.
Passen Sie die Fördergeschwindigkeit an, wenn sich die Bedingungen ändern.
Dokumentieren Sie die Ergebnisse für jede Produktionscharge.
Ein etwas längerer Trocknungszyklus kann die Produktkonsistenz verbessern. Noch wichtiger ist, dass er den Ausschuss durch übergetrocknete oder schlecht getrocknete Furniere verringern kann.
2.4 Gleichmäßige Heißluftzirkulation aufrechterhalten
Der Luftstrom verteilt die Wärme über die Furnieroberflächen. Ein schlechter Luftstrom erzeugt Temperaturunterschiede im Inneren der Trocknungskammer. Infolgedessen trocknen einige Furniere schneller als andere.
Eine effektive Heißluftzirkulation trägt dazu bei, gleichmäßigere Trocknungsbedingungen aufrechtzuerhalten. Bediener sollten Lüfter, Kanäle, Filter und Luftauslässe regelmäßig überprüfen. Blockierte Durchgänge können den Luftstrom verringern und eine ungleichmäßige Trocknung verursachen.
Wir empfehlen, die folgenden Gerätekomponenten zu prüfen:
Umluftventilatoren und Lüftermotoren.
Luftkanäle und Verteilerkanäle.
Filter und Lüftungsöffnungen.
Temperaturunterschiede an den Luftauslässen.
Ausrichtung des Förderbands und Beladungsbedingungen.
Ein gleichmäßiger Luftstrom unterstützt eine bessere Qualitätskontrolle des Furniers. Er hilft Herstellern außerdem, vorhersehbarere Trocknungsergebnisse zu erzielen.
2.5 Endfeuchtigkeitsgehalt des Furniers überwachen
Die Trocknung sollte beendet werden, wenn das Furnier seinen erforderlichen Feuchtigkeitsgehalt erreicht. Übertrocknung verschwendet Energie und kann die Flexibilität der Platten verringern. Eine unzureichende Trocknung kann zudem zu Verklebungsproblemen bei der Sperrholzherstellung führen.
Der korrekte Feuchtigkeitsgehalt des Furniers hängt von der Holzart, dem Klebstoff und der endgültigen Anwendung ab. Einige Produktionsprozesse verwenden Zielwerte von etwa 6 %–12 %. Dieser Bereich sollte jedoch nur als erste Orientierung dienen. Hersteller müssen ihre tatsächlichen Anforderungen anhand von Klebstoffspezifikationen und Produktionstests bestätigen.
Wir empfehlen, mehrere Blätter von verschiedenen Positionen im Trockner zu messen. Prüfen Sie nach Möglichkeit beide Blattoberflächen und verschiedene Produktionschargen. Dieser Ansatz liefert zuverlässigere Informationen als die Prüfung nur einer einzelnen, bequem zugänglichen Probe.
2.6 Schrittweise Anpassungen der Trocknung
Plötzliche Änderungen der Trocknungsbedingungen können die Produktion instabil machen. Wenn beispielsweise Temperatur und Fördergeschwindigkeit gleichzeitig erhöht werden, wird die Fehlersuche erschwert. Bediener können Schwierigkeiten haben, festzustellen, welche Anpassung das Ergebnis verursacht hat.
Ein kontrollierteres Vorgehen führt zu klareren Ergebnissen. Ändern Sie nach Möglichkeit immer nur einen wichtigen Parameter auf einmal. Vergleichen Sie dann die Feuchtigkeitsmesswerte, die Blattabmessungen und sichtbare Defekte.
Diese Methode hilft Herstellern auch dabei, einen zuverlässigen Trocknungsplan zu erstellen. Führen Sie Aufzeichnungen über erfolgreiche Einstellungen für verschiedene Holzarten und Dicken. Mit der Zeit werden diese Aufzeichnungen zu wertvollem Produktionswissen.
2.7 Verbesserung der Handhabung und Lagerung von Furnier
Der Trocknungsprozess endet nicht, wenn die Blätter die Maschine verlassen. Unsachgemäße Handhabung kann neue Feuchtigkeitsschwankungen verursachen. Trockenes Furnier kann Feuchtigkeit aus der feuchten Umgebungsluft aufnehmen. Dies kann vor der nächsten Produktionsstufe zu Maßänderungen führen.
Hersteller sollten mehrere grundlegende Praktiken befolgen:
Lagern Sie trockenes Furnier in einem sauberen, trockenen Bereich.
Halten Sie Stapel von direktem Wasserkontakt fern.
Vermeiden Sie unnötige Exposition gegenüber wechselnder Luftfeuchtigkeit.
Verwenden Sie ebene und stabile Stapelflächen.
Schützen Sie die Blätter während des Transports.
Trockenfurnier innerhalb eines geeigneten Produktionsplans verarbeiten.
Die richtige Lagerung trägt dazu bei, das beim Trocknen erreichte Feuchtigkeitsgleichgewicht zu erhalten. Andernfalls kann selbst ein gut gesteuerter Trockner enttäuschende Ergebnisse liefern.
3. Wie hilft eine Furniertrocknungsmaschine, die Schwindung zu reduzieren?
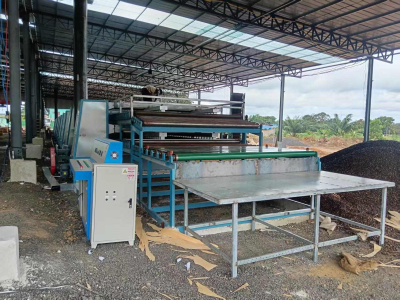
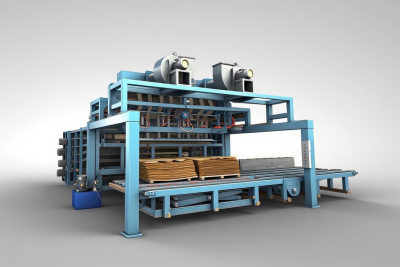
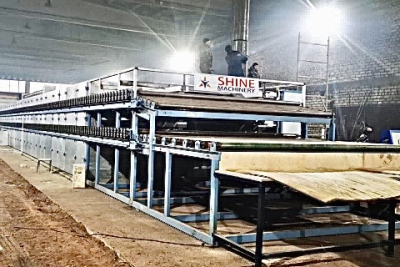
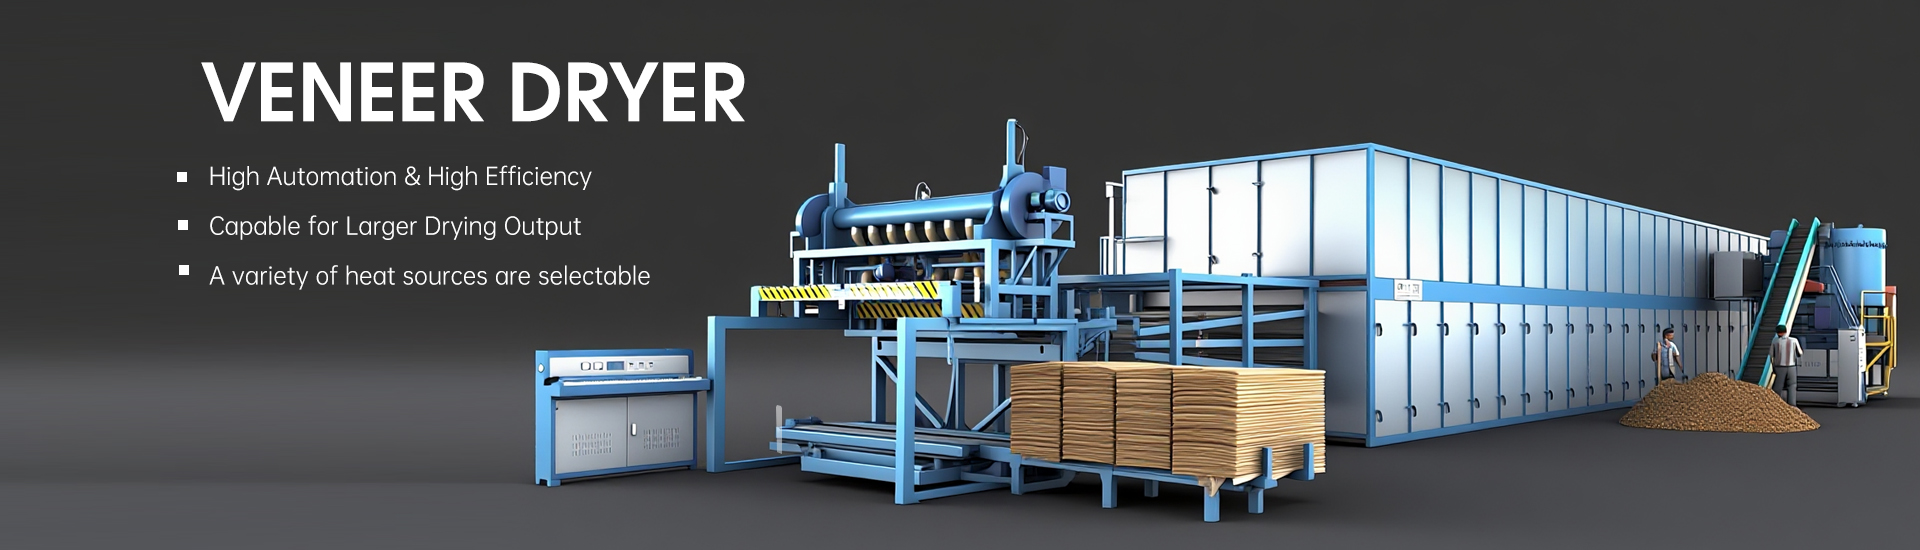
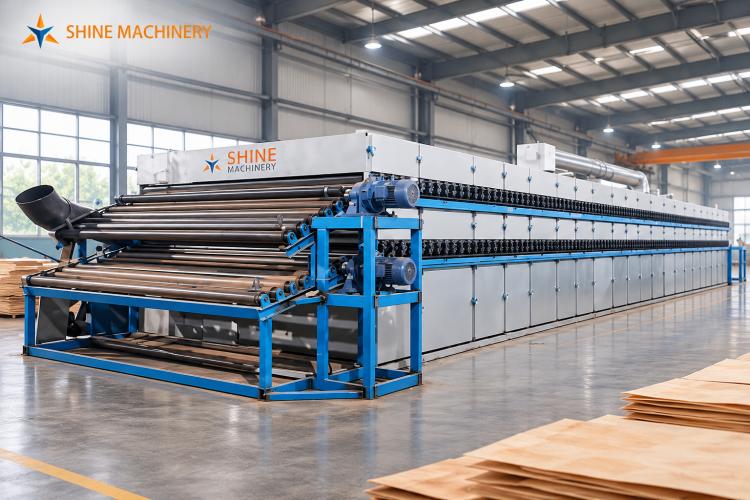
Die Leistung der Ausrüstung hat einen großen Einfluss auf die Trocknungskonsistenz. Ein moderner industrieller Furniertrockner bietet eine kontrollierte Erwärmung und einen kontinuierlichen Luftstrom. Er hilft den Bedienern außerdem, die Produktionsgeschwindigkeit und die Trocknungsbedingungen zu steuern.
Bei Shandong Shine Machinery konzentrieren wir uns auf praktische Ausrüstungslösungen. Unser Ziel ist es, Sperrholzherstellern zu einer stabilen Trocknungsleistung zu verhelfen. Wir sind überzeugt, dass zuverlässige Ausrüstung sowohl die Produktqualität als auch die Produktionseffizienz unterstützen sollte.
3.1 Gleichmäßigere Temperaturverteilung
Ein gut konzipiertes Trocknungssystem verteilt die Wärme über den gesamten Arbeitsbereich. Dies trägt dazu bei, Temperaturunterschiede zwischen den Furnierblättern zu verringern. Eine gleichmäßige Erwärmung erleichtert zudem die Steuerung der Trocknungsparameter.
Die Temperaturgleichmäßigkeit hängt jedoch von der Konstruktion und Wartung der Anlage ab. Bediener müssen Lüfter, Kanäle und Heizkomponenten regelmäßig prüfen. Gute Ausrüstung erfordert gute Betriebsgewohnheiten.
3.2 Bessere Luftströmung und Feuchtigkeitsabfuhr
Eine effektive Luftströmung hilft, verdunstete Feuchtigkeit von den Furnieroberflächen abzuführen. Sie unterstützt zudem eine gleichmäßigere Wärmeübertragung. Zusammen verbessern diese Faktoren die Stabilität des Trocknungsprozesses.
Hersteller sollten auf Luftgeschwindigkeit und Luftfeuchtigkeit achten. Beide beeinflussen die Feuchtigkeitsabfuhr und die Trocknungsleistung. Ein geeignetes Luftströmungssystem kann das Risiko einer ungleichmäßigen Furniertrocknung verringern.
3.3 Flexible Anpassung der Trocknungsgeschwindigkeit
Ein kontinuierlicher Furniertrockner ermöglicht es den Bedienern, die Fördergeschwindigkeit anzupassen. Diese Flexibilität hilft, unterschiedliche Blattdicken und Feuchtigkeitsbedingungen zu berücksichtigen. Sie unterstützt zudem eine gleichbleibende Produktion bei wechselnden Rohmaterialien.
Zum Beispiel kann dickeres Furnier eine längere Verweilzeit erfordern. Dünnere Blätter benötigen unter ähnlichen Bedingungen in der Regel weniger Zeit. Bediener können die Vorschubgeschwindigkeit entsprechend den tatsächlichen Testergebnissen anpassen.
3.4 Verbesserte Produktionseffizienz
Moderne Furniertrocknungstechnik kombiniert Heiz-, Luftstrom- und Fördersysteme. Diese Komponenten arbeiten zusammen, um eine kontinuierliche Produktion aufrechtzuerhalten. Ein stabiler Betrieb hilft, unnötige Ausfallzeiten und Materialverschwendung zu reduzieren.
Ein geeignetes Trocknungssystem unterstützt auch den Sperrholzherstellungsprozess. Es bereitet das Furnier für das Leimen, Pressen und die nachfolgende Verarbeitung vor. Letztlich hilft eine bessere Feuchtigkeitskontrolle den Herstellern, ihre gesamte Produktionsqualität zu verbessern.
4. Häufige Furniertrocknungsfehler, die vermieden werden sollten
Schwindung tritt selten allein auf. Schlechte Trocknungsbedingungen können mehrere zusammenhängende Probleme verursachen. Das Erkennen dieser Fehler hilft den Bedienern, Produktionsprobleme früher zu beheben.
Häufiger Fehler
Mögliche Ursache
Empfohlene Maßnahme
Übermäßige Schwindung |
Unkontrollierter Feuchtigkeitsverlust |
Trocknungsbedingungen anpassen |
Oberflächenrisse |
Übermäßige Trocknungsspannung |
Temperatur optimieren |
Furnierverwerfung |
Ungleichmäßige Feuchtigkeitsverteilung |
Luftströmung verbessern |
Ungleichmäßige Trocknung |
Uneinheitliche Wärmezirkulation |
Ventilatoren und Kanäle prüfen |
Sprödes Furnier |
Übertrocknung |
Endfeuchtigkeit kontrollieren |
Schlechte Verklebung |
Falscher Feuchtigkeitsgehalt |
Klebstoffanforderungen prüfen |
Diese Probleme haben oft ähnliche Ursachen. Daher sollten Hersteller den gesamten Trocknungsprozess bewerten, anstatt sich auf einzelne Defekte zu konzentrieren.
4.1 Übertrocknung und Untertrocknung vermeiden
Beide Zustände beeinträchtigen die nachgelagerte Produktion. Übertrocknetes Furnier kann spröde und schwer zu handhaben werden. Untertrocknetes Furnier kann die Klebstoffleistung und die Pressqualität beeinträchtigen.
Wir empfehlen, für jeden Produkttyp klare Feuchtigkeitsziele festzulegen. Regelmäßige Tests helfen den Bedienern auch, Probleme zu erkennen, bevor große Chargen fehlerhaft werden.
4.2 Ein zuverlässiges Qualitätskontrollsystem einrichten
Eine gute Furnierqualitätskontrolle erfordert eine konsistente Messung und Dokumentation. Bediener sollten wichtige Produktionsparameter für jede Charge erfassen.
Nützliche Parameter sind:
Anfangsfeuchtigkeitsgehalt (%).
Endfeuchtigkeitsgehalt (%).
Furnierdicke (mm).
Trocknungstemperatur (°C).
Fördergeschwindigkeit (m/min).
Trocknungszeit (s oder min).
Umgebungsfeuchtigkeit (%).
Fehlerquote (%).
Diese Aufzeichnungen helfen Herstellern, Trends zu erkennen und Produktionseinstellungen zu verbessern. Sie erleichtern auch die Fehlersuche erheblich.
5. So optimieren Sie Ihren Furniertrocknungsprozess
Die Verringerung der Schwindung erfordert mehr als den Kauf neuer Geräte. Hersteller benötigen einen ganzheitlichen Ansatz, der Rohmaterialvorbereitung, Prozesskontrolle und Gerätewartung kombiniert.
Wir empfehlen, diesen praktischen Arbeitsablauf zu befolgen:
Eingehende Stämme und frisch geschältes Furnier prüfen.
Anfänglichen Feuchtigkeitsgehalt messen.
Blätter nach Holzart und Dicke sortieren.
Geeignete Trocknungsparameter auswählen.
Temperatur und Luftstrom überwachen.
Fördergeschwindigkeit und Endfeuchtigkeit prüfen.
Trockene Blätter auf Schrumpfung und andere Defekte prüfen.
Fertiges Furnier unter stabilen Bedingungen lagern.
Dieser Arbeitsablauf schafft einen wiederholbaren Produktionsprozess. Er hilft den Bedienern außerdem, Entscheidungen auf der Grundlage tatsächlicher Messungen statt auf Vermutungen zu treffen.
Für Hersteller mit großen Produktionsmengen kann eine automatisierte Überwachung zusätzliche Vorteile bieten. Sie hilft den Bedienern, sich ändernde Bedingungen zu verfolgen und eine gleichbleibende Ausgabe aufrechtzuerhalten. Dennoch bleiben regelmäßige manuelle Prüfungen wichtig.
6. Fazit: Bessere Trocknung, weniger Schrumpfung
Furnierschrumpfung ist ein natürliches Ergebnis des Feuchtigkeitsverlusts. Übermäßige Schrumpfung muss jedoch nicht zu einem regelmäßigen Produktionsproblem werden. Hersteller können Maßänderungen durch besseres Feuchtigkeitsmanagement, geeignete Temperaturen und gleichmäßigen Luftstrom reduzieren.
Bei Shandong Shine Machinery sind wir überzeugt, dass zuverlässige Trocknungsanlagen eine wichtige Rolle in der modernen Sperrholzproduktion spielen. Ein richtig konfiguriertes Trocknungssystem hilft Herstellern, die Produktkonsistenz zu verbessern und Materialverschwendung zu reduzieren.
Suchen Sie einen geeigneten industriellen Furniertrockner für Ihre Produktionslinie? Kontaktieren Sie unser Team, um Ihre Holzarten, Furnierdicke, Produktionskapazität und Trocknungsanforderungen zu besprechen. Wir sind bereit, Ihnen zu helfen, eine praktische Lösung zu finden.