Welchen Feuchtigkeitsgehalt sollte Furnier haben?
Was ist der ideale Feuchtigkeitsgehalt von Furnier?
Also, Welchen Feuchtigkeitsgehalt sollte Furnier haben? In der meisten Sperrholzproduktion liegt getrocknetes Furnier bei etwa 6 %–8 % Feuchtigkeitsgehalt. Das ideale Ziel hängt jedoch vom Klebstoff, der Furnierart, der Dicke und dem endgültigen Holzprodukt ab.
Für dekoratives Deckfurnier, verwenden Hersteller oft etwa 8 %–10 %. Kommerzielles Hartholzfurnier für Harnstoffkleber erreicht üblicherweise 6%–8%. Einige Phenol-Klebstoffanwendungen erfordern Furnier bei 5 % oder weniger.
Wir empfehlen stets, diese Werte als Arbeitsbereiche und nicht als feste Regeln zu betrachten. Ein gutes Ziel sollte zum vollständigen Herstellungsprozess, den Lagerbedingungen und der Verklebungsmethode passen.
Ein praktischer Feuchtigkeitsleitfaden
Furnieranwendung |
Typische Ziel-Feuchtigkeit |
Dekoratives Deckfurnier |
8 %–10 % |
Allgemeines Sperrholz-Furnier |
6%–8% |
Phenol-Heißpressanwendungen |
≤5 % |
Sehr trockene Spezialanwendungen |
3 %–6 % |
Schimmelvorbeugung vor der Weiterverarbeitung |
Unter 20 % |
Diese Bereiche zeigen, warum eine einzige Zahl nicht für jede Fabrik passen kann. Daten des USDA Forest Products Laboratory identifizieren außerdem unterschiedliche Zielwerte für verschiedene Furnierprodukte und Klebstoffe.
Warum die Furnierfeuchtigkeit wichtig ist
Furnierfeuchtigkeit wirkt sich direkt auf die Verklebung, die Maßhaltigkeit, die Trocknungszeit und das endgültige Furnierqualität aus. Wenn das Furnier zu feucht bleibt, kann Wasser während Heißpressen in Dampf umgewandelt werden. Dieser Druck kann Blasen, schwache Verklebungen oder andere Plattenfehler verursachen.
Andererseits schafft eine Übertrocknung ein anderes Problem. Extrem trockenes Furnier kann spröde werden und sich mit manchen Klebstoffen schlecht verbinden. Forschungsergebnisse zeigen außerdem, dass eine Furnierfeuchtigkeit von über etwa 8 % bei einigen Sperrholzanwendungen Nachteile verursachen kann.
Wir streben daher einen ausgewogenen Feuchtigkeitsgehalt an. Das Ziel ist nicht einfach maximale Feuchtigkeitsentfernung. Das eigentliche Ziel ist eine stabile Feuchtigkeit mit guter Verklebungsleistung.
Nassfurnier vs. übertrocknetes Furnier
Zu viel Feuchtigkeit kann verursachen:
Dampfdruck beim Heißpressen
Längere Presszyklen
Schlechte Eindringung des Klebstoffs
Geringere Verbindungsfestigkeit
Verwerfung oder Maßänderungen
Zu wenig Feuchtigkeit kann verursachen:
Sprödes Furnier
Oberflächenrisse
Schlechte Benetzung des Klebstoffs
Übermäßiger Energieverbrauch
Ungleichmäßige Verklebung
Kurz gesagt, das Trocknen von Furnier ist ein Balanceakt. Treibt man es zu weit, kann das Holz protestieren.
Wie der Anfangsfeuchtigkeitsgehalt die Trocknung verändert
Frisches schälgeschnittenesFurnier kann eine große Menge Wasser enthalten. Der Anfangsfeuchtigkeitsgehalt variiert je nach Holzart, Stammposition, Jahreszeit und Lagerbedingungen.
Zum Beispiel berichtet die USDA-Forschung über große Feuchtigkeitsunterschiede zwischen Kernholz und Splintholz. Manches Splintholz kann weit mehr Wasser enthalten als das benachbarte Kernholz.[3])
Dieser Unterschied verändert das gesamte Trocknungsprozess. Feuchteres Furnier benötigt mehr Hitze und mehr Trocknungszeit. Dichte Furnierholzartenkann auch mehr Energie erfordern, weil sie langsamer erhitzen und Feuchtigkeit freisetzen.
Art und Dicke sind entscheidend
Zwei Furnierblätter können gemeinsam in den Trockner gelangen. Sie können ihn jedoch mit unterschiedlichen Feuchtigkeitswerten verlassen.
Zu den wichtigsten Faktoren gehören:
Holzarten
Dicke des Furniers
Anfänglicher Feuchtigkeitsgehalt
Furnierdichte
Lufttemperatur
Luftgeschwindigkeit
Trocknerkonstruktion
Endfeuchteziel
Aus diesem Grund bevorzugen wir Prozesstests gegenüber Vermutungen. Eine Fabrik sollte die Feuchtigkeit an mehreren Punkten messen, bevor sie die Trocknereinstellungen ändert.
Wie ein Holzfurnier-Trockner die Feuchtigkeit steuert
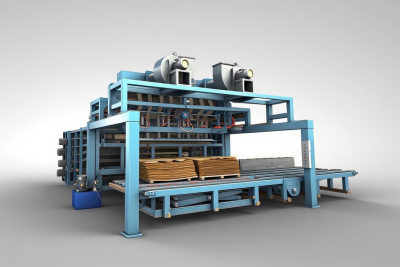
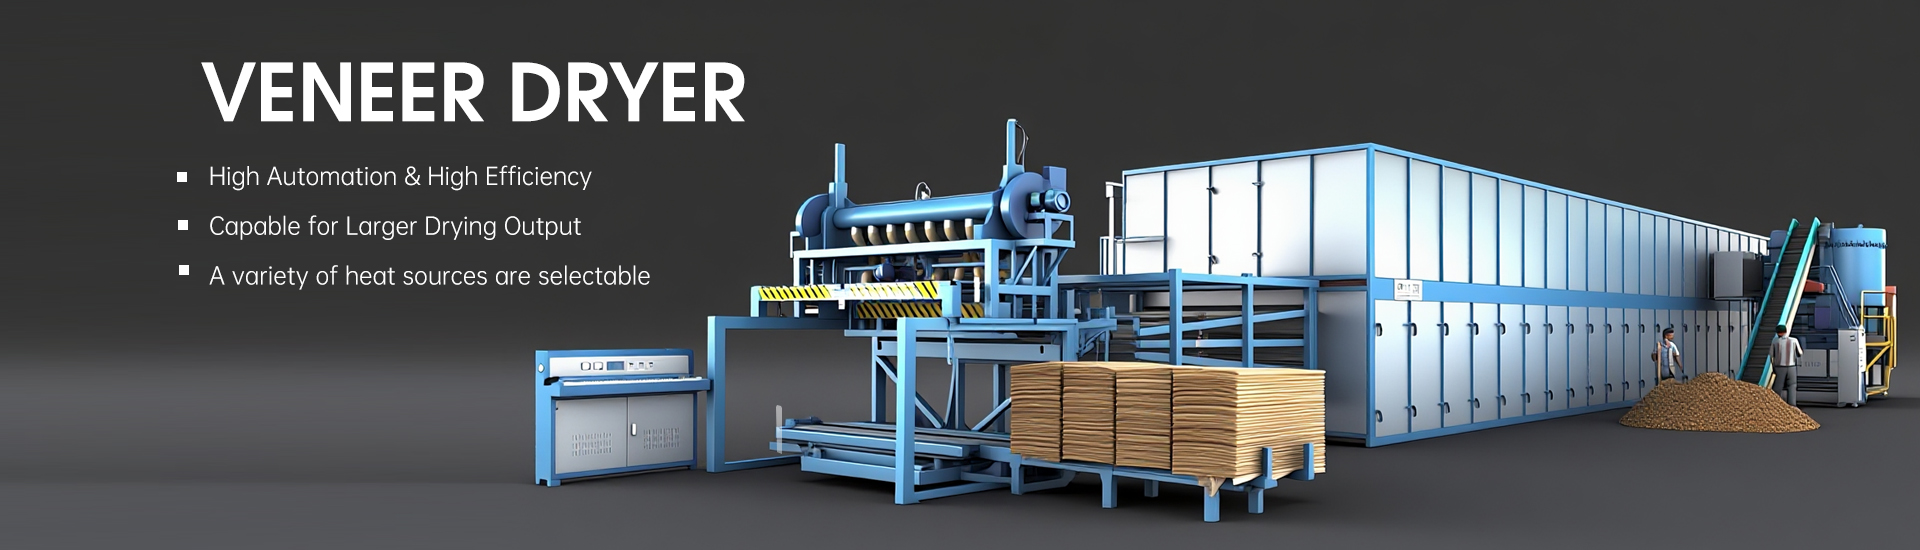
AHolzfurniertrockner entzieht Wasser durch kontrollierte Wärme und Luftströmung. Der Trockner erhöht die Temperatur des Furniers, während heiße Luft über die Blätter strömt. Dieser Prozess fördert die Wanderung des Wassers im Holz zur Oberfläche.
Ein modernerFurniertrockner muss mehr als nur die Temperatur steuern. Luftgeschwindigkeit, Verweilzeit, Heizmethode und Abluftbedingungen beeinflussen ebenfalls das Ergebnis.
Unser Ansatz konzentriert sich auf stabile Trocknung statt auf bloße Erhöhung der Wärme. Eine höhere Temperatur kann die Trocknungszeit verkürzen, aber sie kann auch die Oberflächeneigenschaften und die Furnierqualität beeinträchtigen.
Wärme, Luftstrom und Feuchtigkeitsentfernung
Während der Trocknung wirken mehrere Kernkomponenten zusammen:
Heizsystem
Umluftventilatoren
Trockneretagen
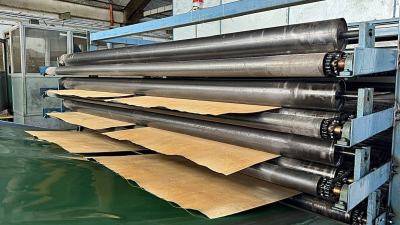
Walzen oder Siebbänder
Abluftsystem
Temperaturregelungen
Feuchtigkeitsüberwachungsgeräte
Heiße Luft führt Feuchtigkeit von der Furnieroberfläche ab. Gleichzeitig bewegt sich Feuchtigkeit von innen zur Oberfläche.
Trockene Luft kann die Feuchtigkeitsentfernungsrate verbessern. Das System muss jedoch einen ausreichenden Luftstrom aufrechterhalten, ohne übermäßige Energieverbrauch.
Was geschieht vor dem Heißpressen?
Das Feuchtigkeitsziel wird besonders wichtig vor dem Leimen und Heißpressen. Das Furnier sollte einen einigermaßen gleichmäßigen Feuchtigkeitsgehalt über die Platte und durch die Produktionscharge aufweisen.
Ungleichmäßige Trocknung kann feuchte Stellen und übertrocknete Bereiche erzeugen. Diese Unterschiede können das Leimauftragen und die endgültige Plattenfestigkeit beeinflussen.
Forschungen zur Sperrholzherstellung haben einen praktischen Zielwert von etwa 6%–8% für viele Anwendungen berichtet. Es wird auch darauf hingewiesen, dass höhere Feuchtigkeit zu Defekten beim Heißpressen beitragen kann.
Warum gleichmäßige Feuchtigkeit wichtig ist
Stellen Sie sich vor, Sie stapeln Hunderte Furnierblätter. Einige enthalten 5 % Feuchtigkeit, während andere 11 % enthalten. Die Leimfuge wird sich nicht gleichmäßig verhalten.
Gleichmäßige Feuchtigkeit trägt zur Verbesserung bei:
Haftungsleistung
Presskonsistenz
Plattenstabilität
Produktionseffizienz
Qualität des Endprodukts
Daher beurteilen wir den Trocknungserfolg nicht anhand eines einzelnen Blattes. Wir betrachten die Feuchtigkeitsverteilung über die gesamte Produktionscharge.
Gleichgewichtsfeuchtigkeit ist ebenfalls wichtig
Gleichgewichtsfeuchtigkeit„Oder EMC“ beschreibt den Feuchtigkeitsgehalt, den Holz unter bestimmten Temperatur- und Feuchtigkeitsbedingungen erreicht. Holz nimmt Feuchtigkeit auf oder verliert sie, bis es ein Gleichgewicht mit seiner Umgebung erreicht.
Beispielsweise erreicht Holz, das höherer relativer Luftfeuchtigkeit ausgesetzt ist, in der Regel einen höheren EMC. Daher kann getrocknetes Furnier nach dem Verlassen des Trockners wieder Feuchtigkeit aufnehmen.
Dieser Punkt überrascht neue Bediener oft. Man kann Furnier heute perfekt trocknen, es dann in feuchter Luft lagern und beobachten, wie die Feuchtigkeit wieder ansteigt.
Kontrolle der Lagerung nach dem Trocknen
Nach dem Furniertrocknung, sollten Fabriken das Material vor unkontrollierter Feuchtigkeit schützen. Gute Praktiken umfassen:
Furnier von Regen und Kondensation fernhalten.
Direkten Kontakt mit nassen Böden vermeiden.
Stabile Lagerbedingungen aufrechterhalten.
Feuchtigkeit vor dem Verleimen prüfen.
Furnier bei langer Lagerung abdecken.
Unnötige Exposition gegenüber feuchter Luft vermeiden.
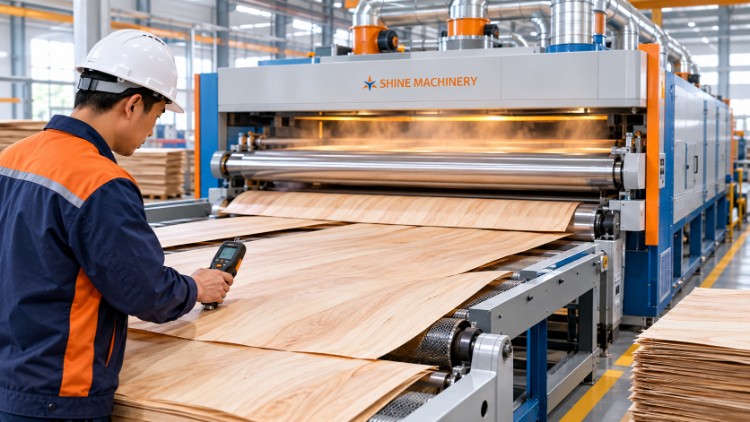
Ein Feuchtigkeitsmessgerät kann Bedienern helfen, Veränderungen frühzeitig zu erkennen. Das USDA betont ebenfalls die Feuchtigkeitskontrolle während der Lagerung und Verwendung, da Holz kontinuierlich auf seine Umgebung reagiert.
Wie wir das richtige Trocknungsziel auswählen
Bei Shine Machinery sind wir der Überzeugung, dass das richtige Feuchtigkeitsziel mit dem Produkt des Kunden beginnt. Ein Deckfurnier für Möbel kann ein anderes Ziel erfordern als ein Kernfurnier für Sperrholz für tragende Zwecke.
Wir berücksichtigen auch die Art des Klebstoffs, die Furnierdicke, Furnierholzarten, die Trocknerkonfiguration, die Produktionsgeschwindigkeit und das lokale Klima. Dieser Ansatz hilft uns, Furnierqualität und die Betriebskosten in Einklang zu bringen.
Ein praktischer Ablauf sieht so aus:
Testen Sie die Anfangsfeuchtigkeitsgehalt.
Furnierdicke und Holzart bestätigen.
Den Klebstoff und das Endprodukt festlegen.
Ein anfängliches Trocknungsziel festlegen.
Die Feuchtigkeit nach der Trocknung messen.
Die Feuchtigkeitsgleichmäßigkeit prüfen.
Temperatur und Luftstrom anpassen.
Das Furnier vor dem Verkleben erneut prüfen.
Diese Methode liefert den Bedienern nützliche Daten, anstatt sich auf eine einzige Temperatur oder Trocknungszeit zu verlassen.
Endgültige Antwort: Welchen Feuchtigkeitsgehalt sollte Furnier haben?
Für viele Sperrholzanwendungen 6 %–8 % Feuchtigkeitsgehalt bietet einen praktischen Richtwert. Dekoratives Deckfurnier verwendet oft etwa 8 %–10 %, während einige Phenol-Heißpressanwendungen 5 % oder weniger.
erfordern. Dennoch hängt der beste Zielwert vom gesamten Furnierherstellung Prozess ab. Holzart, Dicke, Klebstoff, Lagerbedingungen und Trocknerkonstruktion können das Ergebnis alle verändern.
Wir empfehlen, das Furnier zu messen, anstatt sich nur auf die Trocknereinstellungen zu verlassen. Mit einer ordnungsgemäßen Feuchtigkeitskontrolle kann ein Furniertrocknungsmaschine kann Herstellern helfen, eine stabile Trocknung, eine gleichmäßige Verklebung und hochwertige Holzprodukte zu erreichen.
Die zentrale Lehre ist einfach: Trocknen Sie Furnier ausreichend für seinen Verwendungszweck, aber trocknen Sie es niemals blind.